收納盒前幾層正常,印到後面角落卻抬離平台,通常要查冷卻收縮、環境和模型形狀。如果第一條線就被拖走,則從底板與首層設定查起。
兩種情況都可能被叫作「翹邊」,但排查起點不同。這篇以 FDM 線材列印為主,分開說明清潔、Brim、環境與幾何調整,不提供跨機型的通用溫度。
翹曲、象腳、層裂,怎麼分?
材料冷卻時收縮,各部位冷卻不均產生的應力,可能把角落拉離平台。底層向外鼓出或牆面裂開則是不同現象,先對照位置:
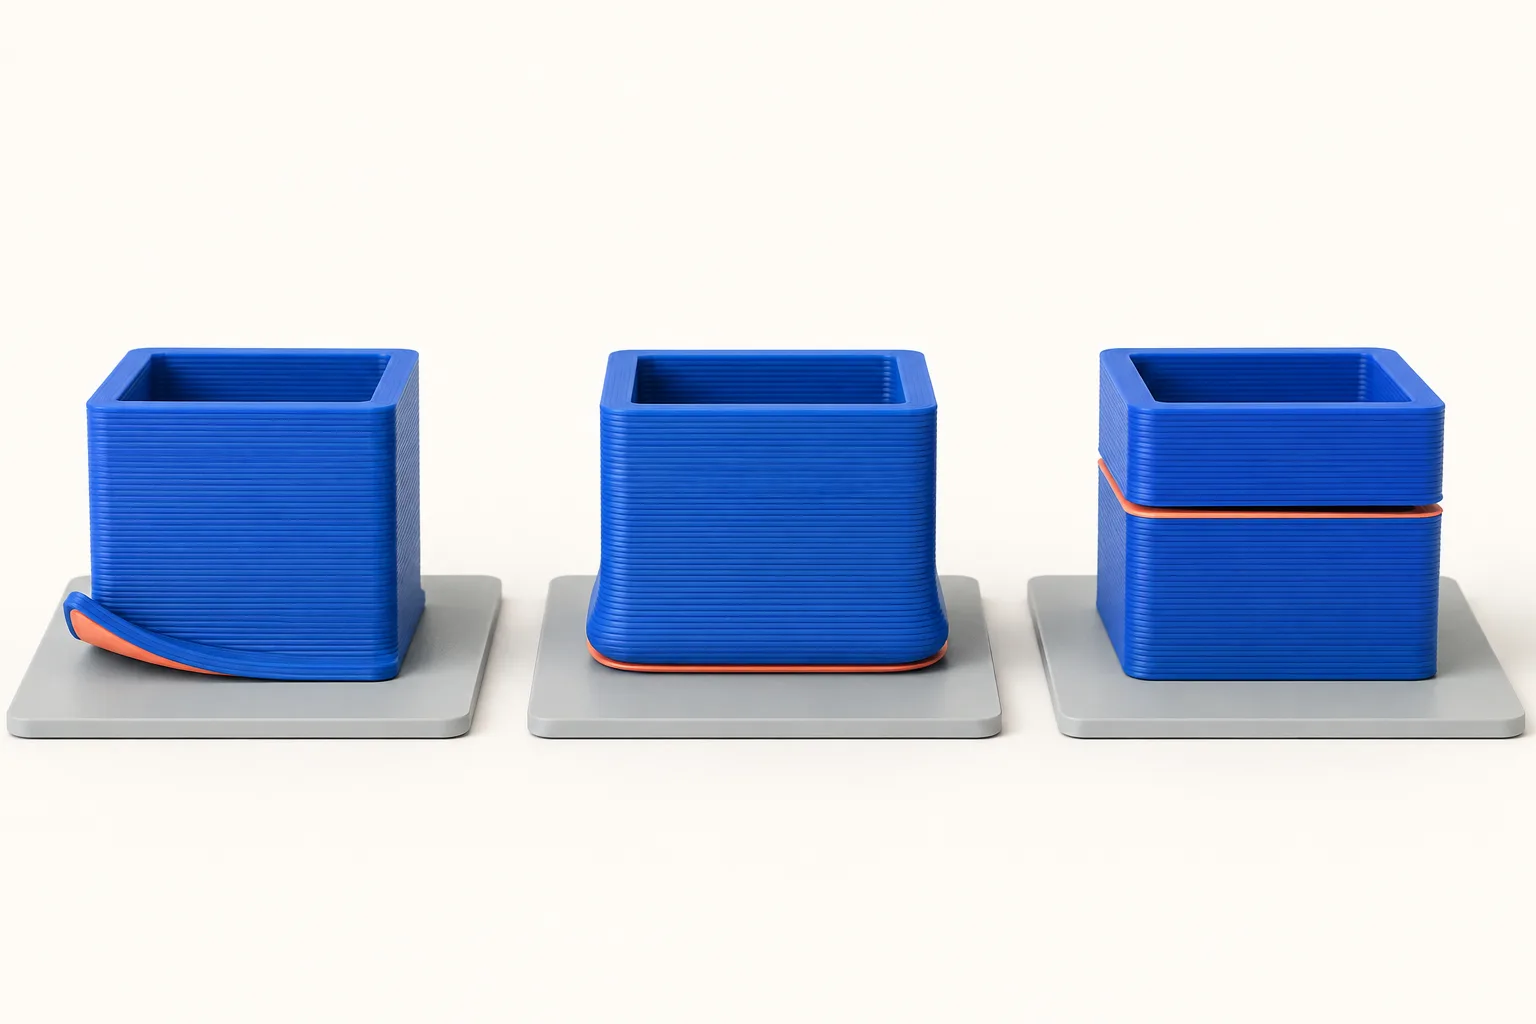
| 外觀 | 比較像什麼 | 優先檢查 |
|---|---|---|
| 第一道線就拖著走、局部根本沒貼住 | 第一層附著問題 | 底板、首層高度、調平、線材與底板設定 |
| 前幾層看似正常,後來角落往上抬 | 翹曲 | 材料收縮、環境溫差、冷風、模型形狀、底面抓力 |
| 底部沒有離床,但最下面幾層向外胖一圈 | 象腳 | 熱床/首層條件、首層擠壓與象腳補償 |
| 模型仍在平台上,中段沿層線水平裂開 | 層裂/分層 | 噴嘴溫度、冷卻、環境與層間結合 |
Prusa 的層裂說明針對層間結合排查。Brim 增加底面抓力,不能修復牆面中段的裂縫。
最重要的線索:它是什麼時候開始失敗?
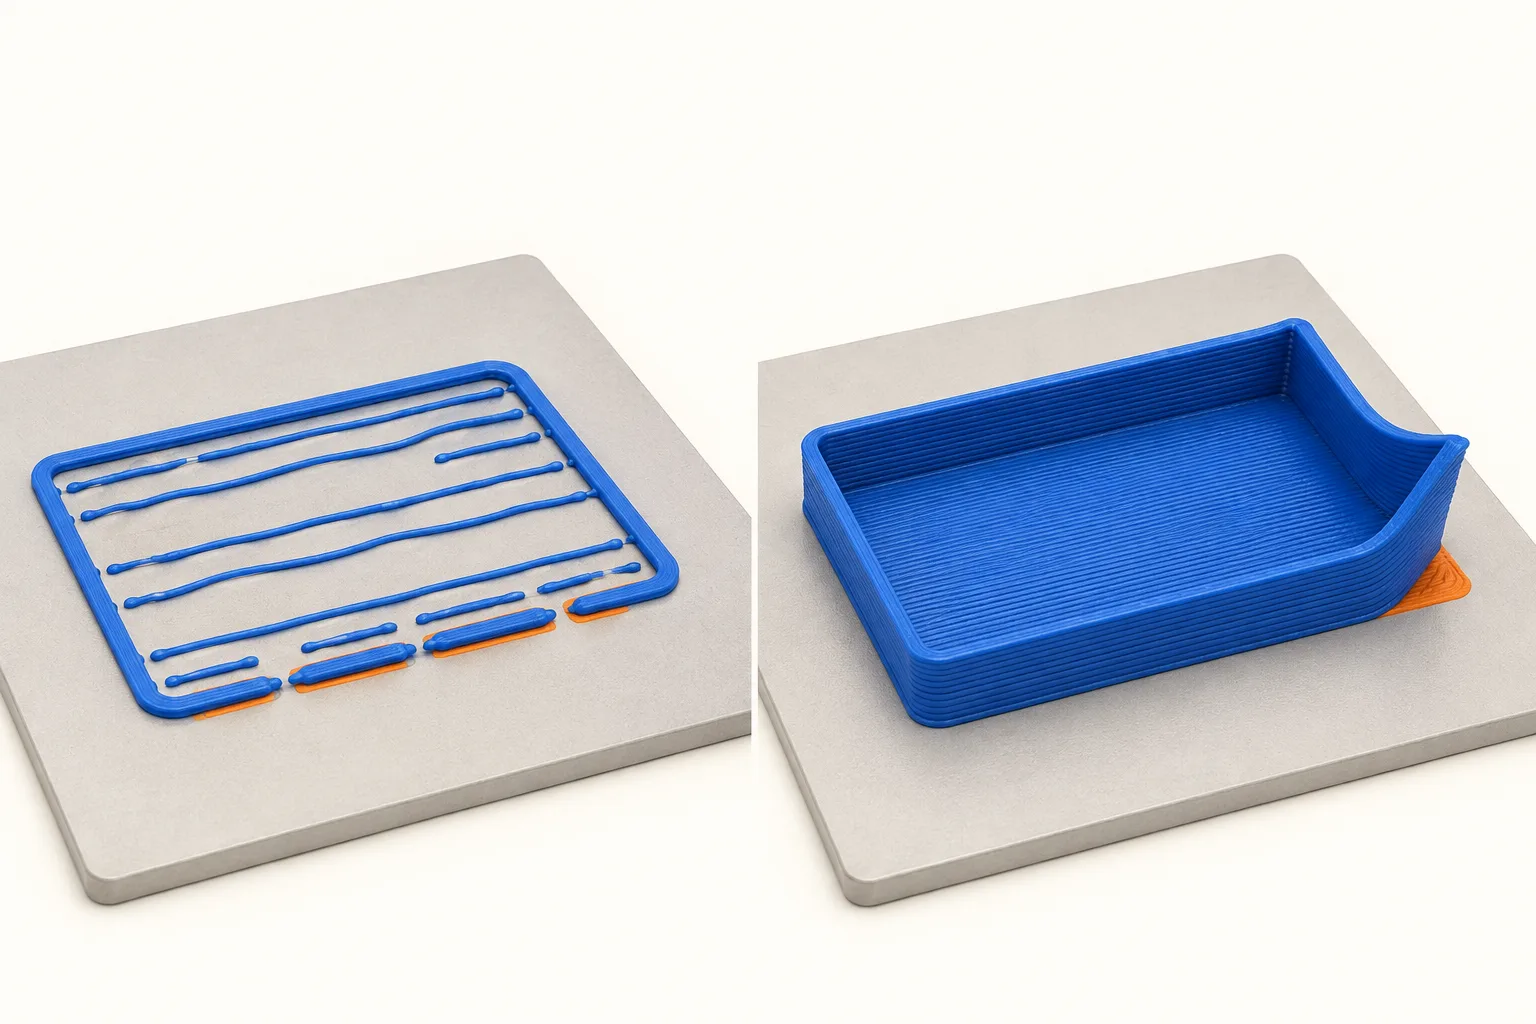
第一道線就失敗:先查接觸,不要先怪收縮
如果裙線(Skirt)都黏不住,或第一層線條圓圓的、彼此有縫,先回到首層:
- 確認切片器選到正確印表機、噴嘴、線材和底板類型。
- 看列印板是否裝正、表面平整,底下有沒有殘料墊住。
- 依該底板原廠方法清潔,清潔後只拿邊緣,別再摸列印區。
- 執行設備需要的調平或首層校正,再看線條是否均勻貼合。
- 先用原廠預設印小型首層試片,不要同時改溫度、流量和 Z-offset。
首層太高時線條可能黏不住;太低又可能過度擠壓、刮板或造成象腳。判斷方式可接著看層高、首層與 Z-offset 排查教學。
前幾層正常,後面才抬起:再查熱應力
如果第一層平整,印到更高時角落才慢慢離床,表示底面原本抓得住,後續收縮拉力卻愈積愈大。這時才把注意力轉到:
- 是否有冷氣、窗縫、循環扇或人走動造成局部冷風。
- 材料是否本來就需要較穩定、較高的環境溫度。
- 模型是否有長直邊、尖角、大面積底板或厚實區域集中收縮力。
- 熱床溫度和風扇是否仍使用正確材料預設。
- Brim 是否真的碰到模型,還是分離間距大到只剩裝飾。
Prusa 的翹曲指南同樣把突發溫差、環境氣流、材料與幾何放在一起看,而不是把所有情況都歸因於底板太冷。
底板怎麼洗?先看你手上是哪一種板
光滑 PEI、紋理 PEI、玻璃與特殊塗層板,清潔限制可能不同,不能只依印表機品牌決定用酒精還是水洗。
例如 Prusa 的首層指南針對其鋼板流程提到使用高濃度 IPA;Bambu Lab 的紋理 PEI 板說明則建議以清潔劑和水去除灰塵、油脂,並明確要求不要使用丙酮。
依那張板的手冊,在可安全處理的溫度取下清潔。需要水洗時徹底沖淨、乾燥,裝回只拿邊緣,別把手油留回列印區。板面刮傷、起泡或塗層磨耗,不要用更強溶劑硬洗。
清潔後首層正常、後段仍固定同一角翹,就往冷風與幾何查。
膠水不是萬用增黏劑,有時還是隔離層
膠棒、液體膠與特定底板黏著劑可以增加抓力,但在某些材料和板面組合裡,它們的重要工作反而是形成分離層,避免 PETG、PC 等材料黏得太牢而傷板。
因此不要因為看到別人「一定塗膠」就抹厚厚一層,也不要自行混用噴劑、丙酮漿或不明配方。先查底板和線材的相容表:
- 這個組合需不需要膠?
- 膠是為了增加附著,還是保護板面?
- 要薄塗、每次補,還是清洗後重新上?
- 成品要完全冷卻,還是維持某個條件取件?
Brim、老鼠耳、Draft shield 怎麼選?
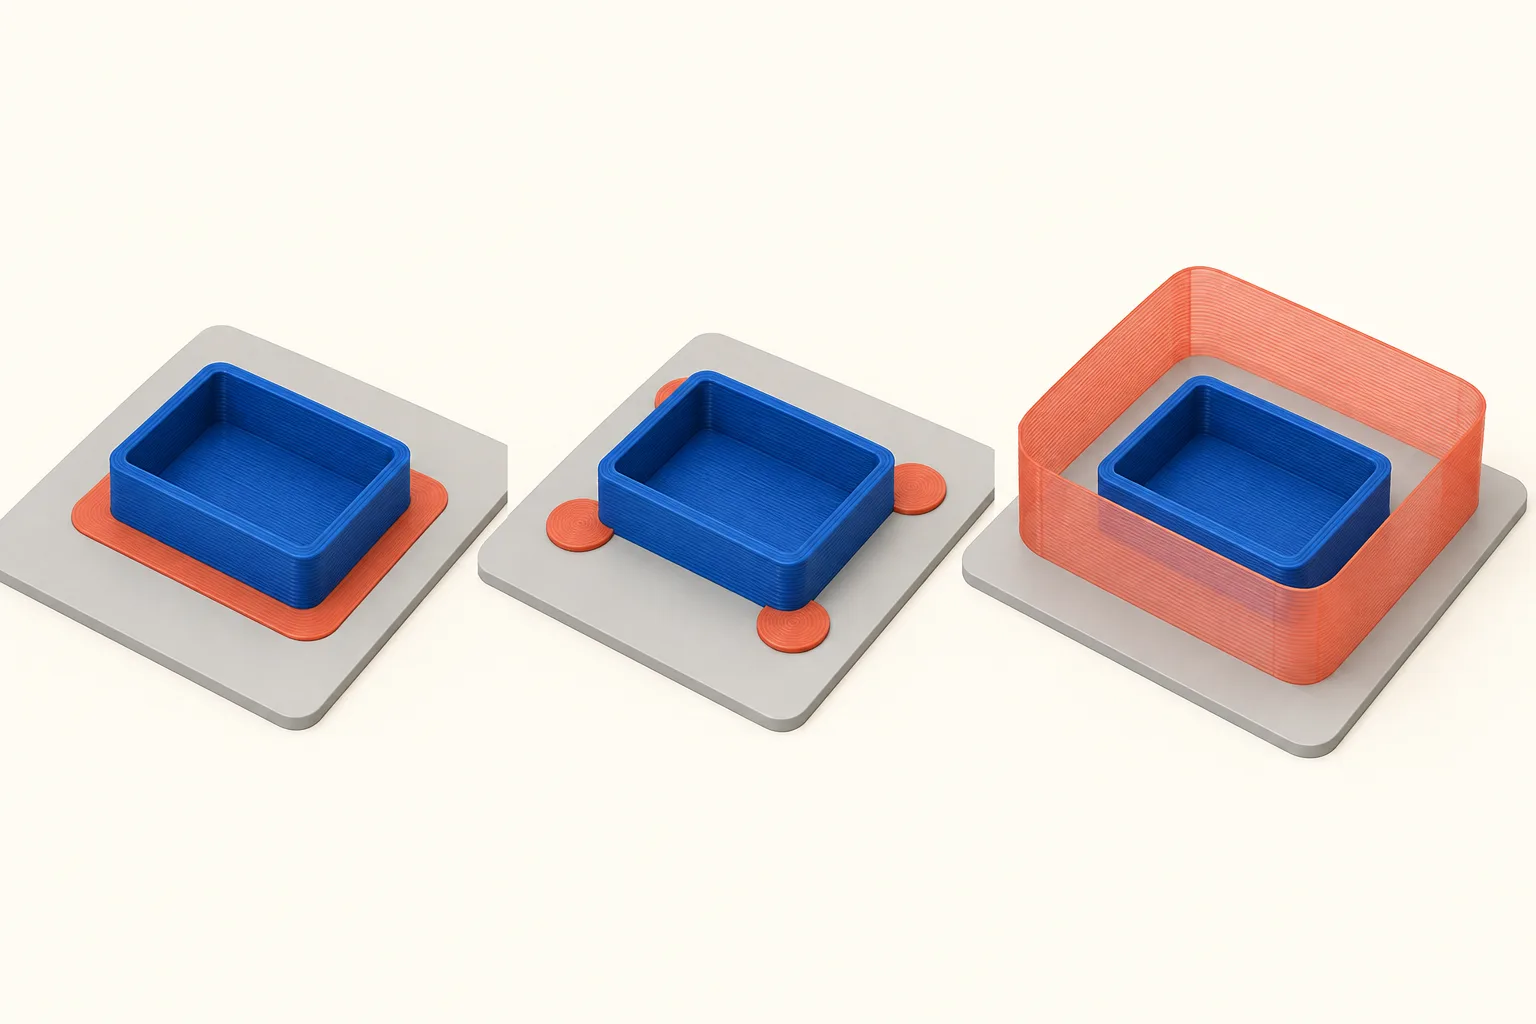
| 輔助方式 | 主要處理什麼 | 代價與限制 |
|---|---|---|
| Brim(邊緣) | 增加第一層接觸面,拉住整圈輪廓 | 要拆除與修邊;間距太大可能失去作用,太緊則難整理 |
| 老鼠耳/Corner tabs | 把抓地面積集中在尖角或固定翹起處 | 需要放對位置;長邊中段或整體熱應力仍可能失敗 |
| Draft shield(擋風牆) | 在模型周圍形成較穩定的小環境,減少冷風直吹 | 不等於完整控溫艙;要確認不碰模型與機構 |
| Raft(筏板) | 用中介底座承托模型,處理更困難的底面或附著問題 | 耗料、耗時,底面尺寸與外觀也可能受影響 |
PrusaSlicer 的 Skirt 與 Brim 文件說明 Brim 擴大第一層接觸面;Draft shield 則把與模型分離的裙線加高,在 ABS、ASA 等材料周圍遮擋氣流。
只有角落翹,可先比較局部老鼠耳;整圈附著不足再看 Brim。高收縮材料受環境影響,則評估擋風牆或適用外罩。Raft 會增加底座工序,也可能改變底面外觀與尺寸。
熱床不是越熱越黏,風扇也不是一律關掉
升高熱床溫度可能增加附著,但溫度過高會讓底部維持太軟,壓出象腳;封閉環境溫度過高,對需要大量冷卻的 PLA、PETG 或某些機器結構,也未必是好事。
風扇同樣沒有一條通則。高溫材料若被冷風猛吹,溫差可能加劇翹曲或層裂;PLA 小件若冷卻不足,懸垂、尖角又可能變形。Prusa 的翹曲文件就特別提醒,目標不是單純愈冷或愈熱,而是避免過快與不均勻的冷卻。
調整時請守住兩個原則:
- 從正確材料預設開始,小幅、單項比較,不跨品牌抄一組溫度。
- 觀察改善了哪個症狀,以及是否新增象腳、層裂、懸垂變差或熱端送料問題。
材料選錯,本來就會讓排查變得辛苦。PLA、PETG、ABS、ASA 的使用條件,可先看3D 列印材料差異與選擇指南。
什麼時候需要封閉式機器或外罩?
ABS、ASA、PC、PA、PP 等較容易受環境與收縮影響的材料,尤其模型又大時,穩定環境通常比一直增加膠水更關鍵。Prusa 的外罩指南指出,即使第一層很好,上方材料冷卻收縮仍可能把底部拉起,這正是外罩要處理的問題之一。
不過外罩不是拿紙箱把機器罩住就完成了。電源、電子元件、進排氣、活動熱床、線材路徑與機器塑膠件都有工作溫度和空間需求;材料排放也不會因為看不見就消失。優先使用設備原廠支援的封閉方式、材料設定與通風要求,不要堵住風道或讓易燃物靠近熱端與熱床。
如果主要只印 PLA 小物,問題又發生在第一層,先買外罩通常不是最有效率的順序。把底板、首層和冷氣直吹處理好,往往更接近原因。
模型本身也能降低翹曲風險
長直邊、尖角和厚薄突變,可能讓收縮應力集中。自己設計的模型可考慮:
- 在允許的位置把底部尖角改成圓角或合適倒角。
- 避免大面積實心厚塊,重新評估外殼、填充與功能需求。
- 把巨大零件拆成較小模組,改變列印方向後組裝。
- 預留可剪除的局部耳朵或犧牲結構,而不是靠切片器每次猜。
- 讓底部真正平整,避免只有幾個看似接觸的平台點。
UltiMaker 的 FFF 設計指南也把底面面積、可拆式 Brim/Raft 和底部尖角列為設計階段要考慮的項目。填充與外殼如何取捨,可接著看填充率與外殼厚度教學。
3D 列印翹邊排查表
| 你看到的情況 | 先做的事 | 下一步 |
|---|---|---|
| Skirt 和第一層一起拖走 | 停止列印,核對底板與線材設定,依原廠方式清潔 | 重做首層校正,印小試片 |
| 第一層只有某一區太高或太低 | 檢查板材安裝、殘料、調平結果與平台平整 | 不要用厚膠掩蓋明顯高度差 |
| 固定同一尖角在後段翹起 | 排除冷風,查看該角幾何與收縮集中 | 試局部老鼠耳,再比較 Brim |
| 大型 ABS/ASA 件整體翹曲 | 確認材料預設、設備能力與穩定環境 | 評估原廠支援外罩、Draft shield 或拆件 |
| 加熱床後底部向外胖 | 這可能是象腳,不是翹曲改善不足 | 回看熱床、首層擠壓和象腳補償 |
| 模型中段沿層線裂開 | 查噴嘴溫度、冷卻、環境與材料狀態 | 不要只繼續加寬 Brim |
| 黏得太牢,取件時傷板 | 立刻查材料/板面相容與是否需要分離層 | 冷卻後依原廠方式取件,不硬撬 |
如果模型已明顯翹起,噴嘴開始撞擊,或成品已在平台上移位,先停止列印。硬讓它跑完,不只浪費後續材料,也可能把失敗件拖著撞噴頭。
三輪測試:首層、抓地與環境
先用原模型的困難底角與一段牆,或短時間矩形試片縮小排查範圍,再回完整尺寸驗證。小樣不一定會重現大件的熱應力。
| 輪次 | 固定條件 | 只改什麼 | 記錄什麼 |
|---|---|---|---|
| A:乾淨基準 | 同一材料、模型方向與原廠預設 | 只清潔並確認首層 | 第一道線、首層四角、失敗開始層數 |
| B:抓地比較 | 沿用 A 的全部設定 | 只加局部耳朵或 Brim | 是否仍在同一角翹、拆除難度、底面尺寸 |
| C:環境或幾何 | 保留較好的抓地方案 | 只處理一項冷風、方向或底角設計 | 翹曲位置、層裂、象腳與總列印時間 |
每輪保存 3MF/專案檔,用同一角度拍成品底面。若一次洗板、升溫、關風扇、加膠又換 Brim,成功了也不知道下次哪一項能省略。
3D 列印翹邊常見問題
PLA 也會翹邊嗎?
會。PLA 通常比 ABS、ASA 容易處理,但髒污底板、首層不對、冷氣直吹、大型尖角模型或錯誤材料設定仍可能讓它翹起。先依發生時間判斷,不要因為材料是 PLA 就排除翹曲。
Brim 要設多寬?
沒有跨模型通用的寬度。小尖角可能只需局部耳朵,高瘦或大面積模型需要的抓地不同。先確認 Brim 與模型確實接觸,再從容易拆除的小範圍開始測,而不是直接把半張平台鋪滿。
封閉式印表機印 PLA 要把門窗全關嗎?
不能一概而論。PLA 通常需要良好零件冷卻,封閉空間過熱可能帶來新問題。依機型、底板和線材設定使用門、上蓋與風扇,不要把 ABS 的環境策略直接搬到 PLA。
翹邊的模型可以繼續用嗎?
展示件要看你能不能接受晃動與外觀;功能件則要重新檢查尺寸、平面度、孔位、層裂與受力。需要密合、承重或定位的零件,不要只把底面磨平就假設性能沒有受影響。
本文以官方文件為依據,由 Agate3D 使用 AI 協助整理與撰寫;操作練習為教學建議,不代表本站完成所有機型或材料實測。封面與內文插圖皆為 AI 生成教學示意,不是品牌實機、實驗照片或按比例工程圖;精確數值及操作條件請以正文與官方文件為準。
閱讀內容與來源說明 →