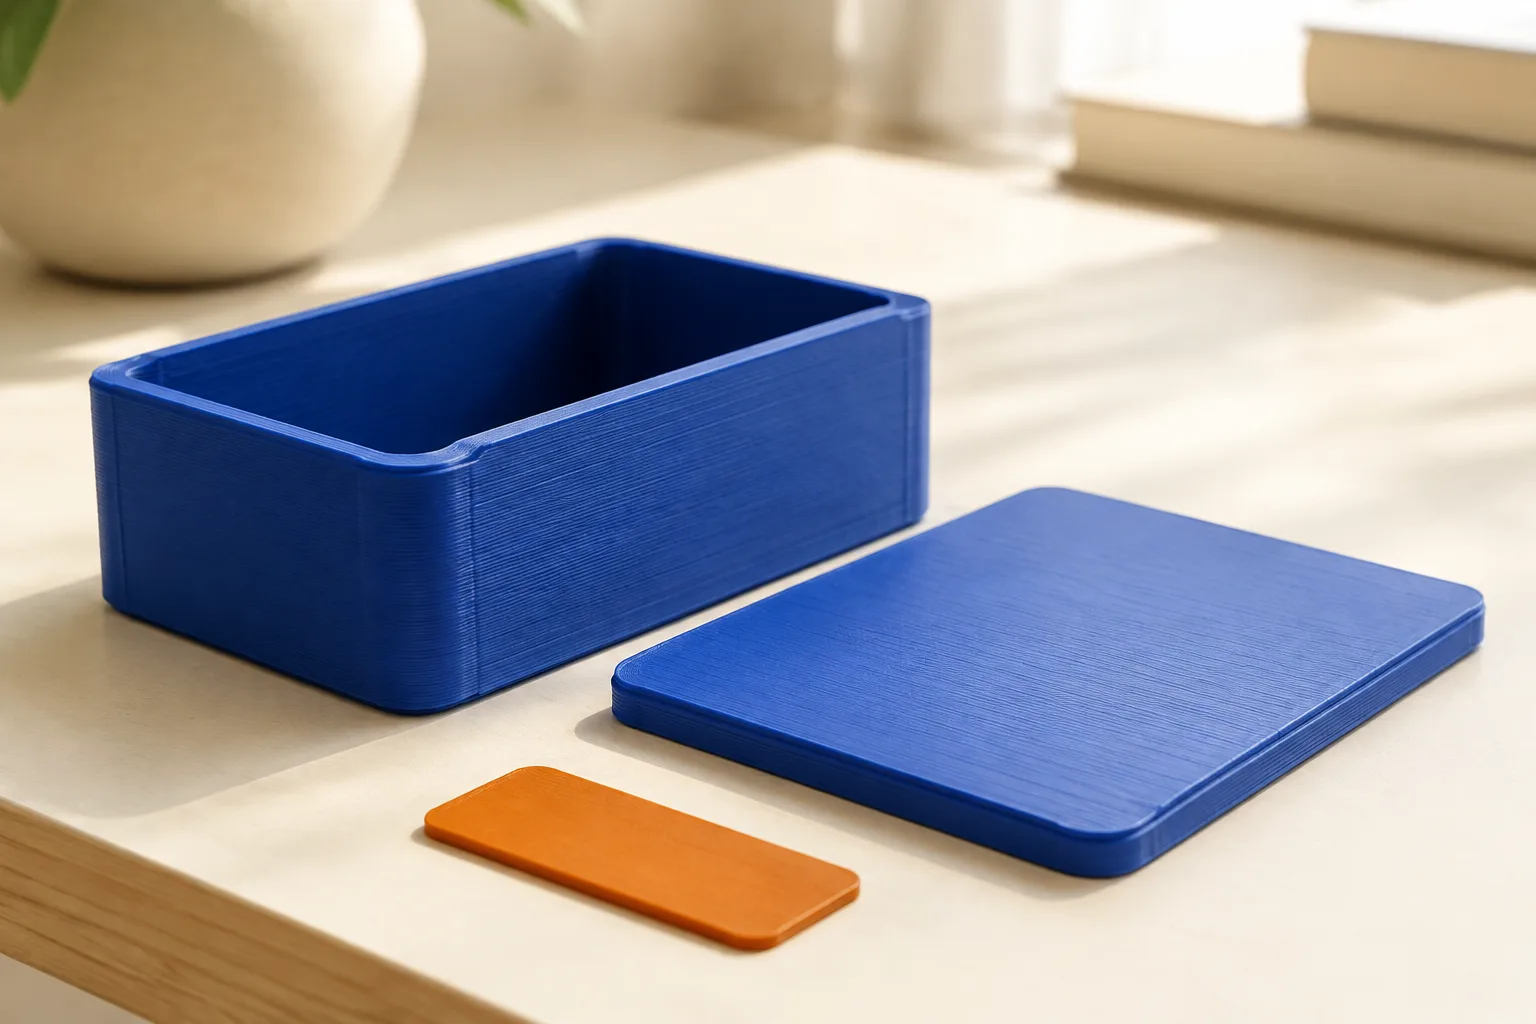
盒蓋已經印得完整,頂面還是一條條走線,這時可以試 熨燙(Ironing,也譯作熨平)。它會讓熱噴嘴在同一高度再掃過表面,少量補料、整理細小起伏。代價是多一道工序,也可能讓邊緣變毛。
適用範圍是朝上、與列印平台平行的平面。筆筒側面的層紋、公仔臉上的階梯感,不會因為勾了熨燙就消失。側面那條垂直接點,可以接著看接縫位置設定。
盒蓋、名牌、公仔,哪些值得開?
我會優先把熨燙留給「擺出來會看到的平面」,不設成每個檔案都開啟的預設。不同物件,花這段時間的價值差很多。
| 要印的物件 | 建議 |
|---|---|
| 平放的收納盒蓋 | 適合試;同時看大平面的均勻度與四周邊緣 |
| 平放名牌、徽章 | 適合試,但凸起圖案與底板可能不在同一高度 |
| 圓弧公仔、斜面手機架 | 熨燙不能把曲面或斜面的階梯抹平 |
| 裝進抽屜後看不到的隔板 | 保留正常頂面就好,除非你有特別的外觀要求 |
這些平面用途與限制可對照 Prusa 的 Ironing 說明。如果展示面能朝下印,也可以比較底板留下的紋理;但翻面後要重新檢查支撐、首層與尺寸,不能只為了表面光滑犧牲組裝。
「所有頂面」不是「僅最頂層」
假設名牌底板厚 2 mm,凸起圖案做到 3 mm:底板和圖案的朝上表面都看得見,卻分屬不同高度。
- 所有頂面(Top Surfaces):會處理各高度露出的頂面,包括圖案周圍的底板。
- 僅最頂層(Topmost Surface):只處理物件最後一層;這個例子只有圖案頂端。
- 所有實心層(All solid layers):連內部實心層也處理。只想修飾外觀,不需要選到這裡。
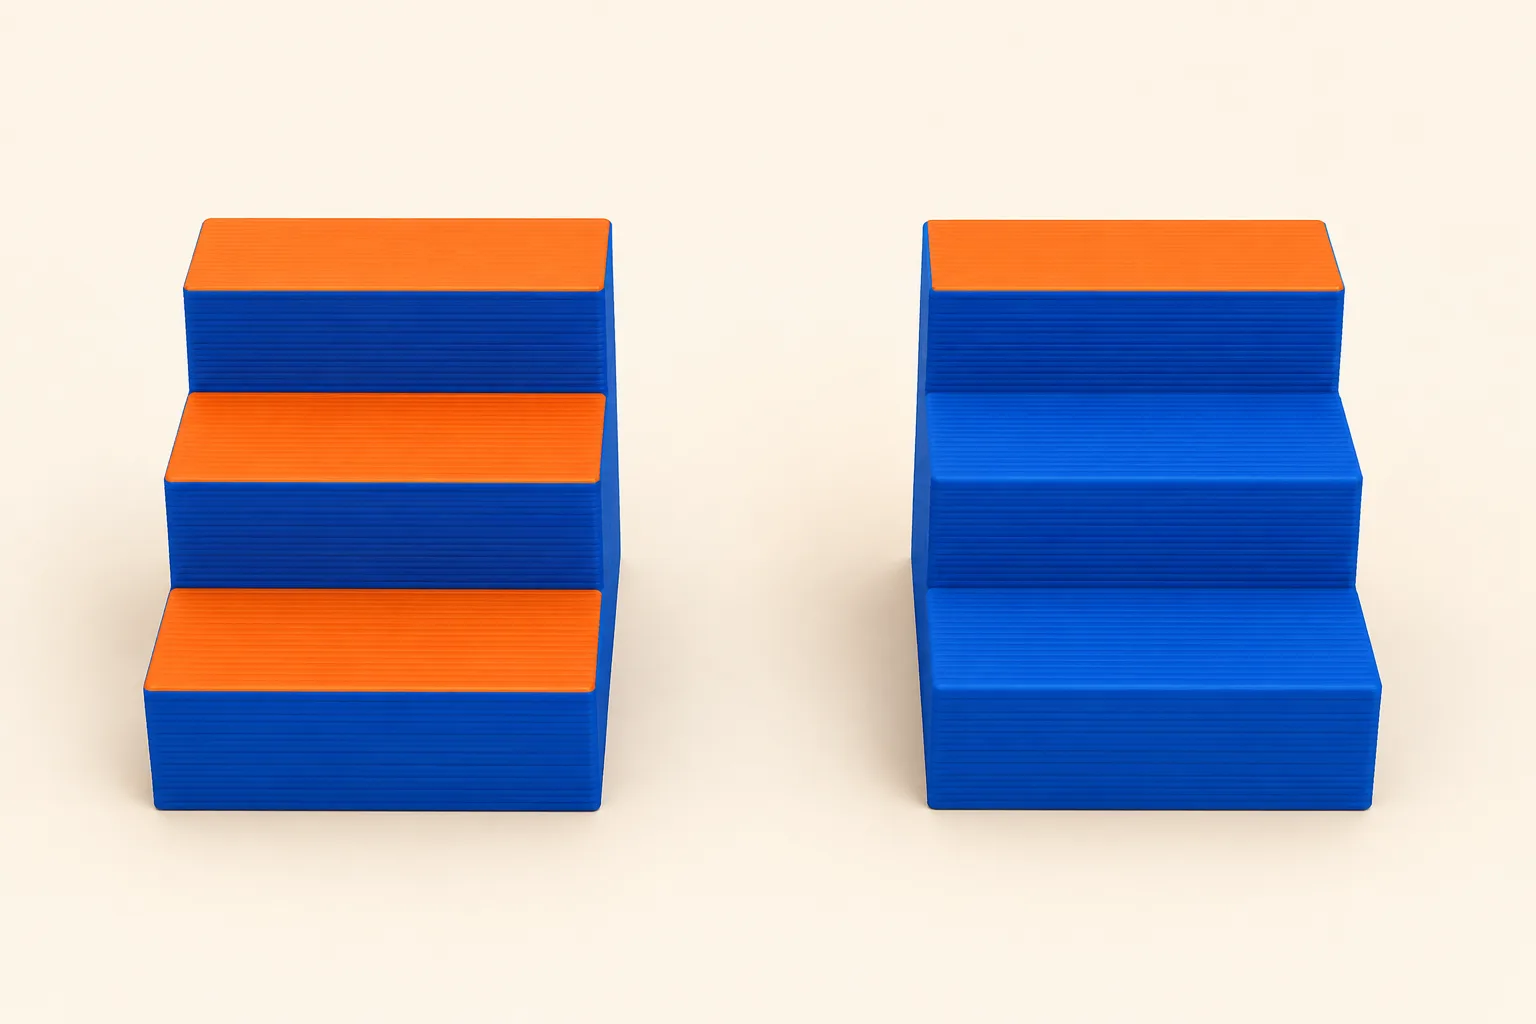
選項含義依 OrcaSlicer 熨燙文件整理。設定完要重新切片,找出預覽中的熨燙路徑,拉到每個可見平面確認一次。不要只看最高那層有顏色,就以為底板也有處理。
頂面還有洞,先不要靠熨燙補救
拿一片關閉熨燙的成品看。如果已經凹陷、露出填充格子,先查頂層厚度與下方支撐它的填充。頂層最初幾道線是跨在填充上,跨距大時容易下垂;增加合適的頂層厚度,通常比反覆熨燙破洞有意義。頂層與外殼說明
也要看總厚度,不只記層數。例如等層高設定下,0.2 mm 印四層是 0.8 mm;改成 0.1 mm 卻仍印四層,就只剩 0.4 mm。這是厚度算例,不是建議每件都固定用四層。若整件都有缺線,轉看出料不足排查;填充與頂層的分工則在填充率教學。
頂面完整、只是反光一塊深一塊淺,可以先試 Monotonic(單調)頂面圖案。它調整原本頂面走線的先後順序,讓紋理較一致,並沒有額外熨燙一道。兩者可以搭配,但試印時要固定圖案,才比得出熨燙的差異。Monotonic 原理
流量、間距、速度,要調哪一個?
從目前機型、噴嘴與材料設定檔提供的值開始,先另存一份測試用設定。找不到欄位時,可用切片器的設定搜尋找「Ironing」「熨燙」「熨平」,並確認是否需要進階模式。
| 參數 | 控制什麼 | 比較時看哪裡 |
|---|---|---|
| 熨燙流量(Flow) | 這道工序額外擠出的材料量 | 過少可能補不滿細溝,過多可能堆起或被推到邊緣 |
| 線間距(Line spacing) | 相鄰熨燙路徑的距離 | 覆蓋是否連續;更密也會增加路徑與時間 |
| 熨燙速度(Speed) | 噴嘴掃過的快慢 | 外觀改善是否值得增加的時間 |
| 內縮(Inset,若有) | 路徑離外緣的距離 | 中間漂亮、邊緣卻毛掉時可比較;內縮區不會同樣被掃過 |
流量、間距與內縮定義可查 OrcaSlicer 對應欄位。熨燙流量不是整個材料的 Flow ratio,不要為了盒蓋頂面,把整件列印的出料一起改掉。
速度也不是愈慢愈好。熨燙本來就會反覆掃過頂面;遇到孔洞或多個區塊,走線被分段,也可能留下交接痕。這時要查看路徑與圖案,不要只一路降速。Creality 熨平原理與限制
用一片小盒蓋,留下能比較的結果
不必一開始就印整片大盒蓋。可以先做約 40 × 40 mm 的平頂試片,沿用成品的層高、頂層厚度與材料;厚度要足以容納原本的頂底層設定。這個尺寸只是方便省料,不能代表大面積一定成功。
- 留一片沒熨燙的基準。 頂面已封好,再印一片啟用熨燙、其餘相同的版本。
- 先比較一項參數。 例如原設定的熨燙流量是 10%,可拿 8%、10%、12% 做小範圍比較;這是測試例子,不是 PLA 通用配方。間距與速度都不動。
- 用同一盞燈、同一角度看。 記下中間的走線、四邊有沒有堆料,以及預估列印時間;不要一片順光、一片逆光拍完就判定勝負。
- 回到實際盒蓋。 用選出的設定印真正大小,檢查後半段是否開始變粗、邊緣是否影響配合,再把設定存成這款材料與物件的版本。
紀錄至少保留「材料、噴嘴、層高、頂層厚度、熨燙範圍、流量、間距、速度」。之後換線材或層高,有紀錄才知道哪一組值得重試。若兩片放回桌上看不出你在意的差別,保留較省時的版本也很合理。
開了反而粗糙,怎麼查?
整片有刮推狀堆料:先跟關閉熨燙的基準比。基準就凸起,回查正常出料;只有熨燙後出現,才縮小熨燙參數的測試範圍。若只是邊緣毛掉,另看內縮與邊緣配合,不需要整件重調。
表面出現黏料或深色小塊:檢查噴嘴是否累積材料。PETG 在熨燙時有較容易黏附噴嘴的情況,不能直接把 PLA 的結果照搬過來;清理依機型指引,不在運作時伸手擦熱噴嘴。Prusa 材料注意事項
印到後來喀喀叫、出不了料:停止測試,先排查送料與熱端。熨燙期間材料流動很慢,長時間運作可能增加熱蠕變與堵塞風險;維持原廠要求的熱端散熱,不要把熱端風扇與模型冷卻風扇混為一談。OrcaSlicer 熨燙警示
常見問題
同一盤只有一個盒蓋想熨燙,可以嗎?
可以使用切片器支援的物件層級設定。以 PrusaSlicer 為例,專家模式可替指定模型加入 Ironing 設定;同一物件的 instances 會共用設定,需要獨立調整時先分成獨立物件。最後仍要在預覽確認,別只看全域開關。Prusa 單物件熨燙
「支撐介面熨燙」跟這篇一樣嗎?
不是同一個作用位置。這篇處理成品自己的朝上頂面;支撐介面熨燙則整理支撐頂部,讓接下來印在上面的模型有較平整的承接面。例如 Creality Print 7.1.0 文件有介紹這項功能。若問題在拆支撐後的粗糙底面,先看支撐設定教學,不要誤調成頂面熨燙。
本文以官方文件為依據,由 Agate3D 使用 AI 協助整理與撰寫;操作練習為教學建議,不代表本站完成所有機型或材料實測。封面與內文插圖皆為 AI 生成教學示意,不是品牌實機、實驗照片或按比例工程圖;精確數值及操作條件請以正文與官方文件為準。
閱讀內容與來源說明 →